
 English
 日本語
 Share


Trong nhiều nhà máy, ERP đã quản lý kế hoạch, đơn hàng, nguyên vật liệu và các nghiệp vụ cấp doanh nghiệp. Tuy nhiên, dữ liệu thực tế tại xưởng lại nằm ở PLC, SCADA, máy CNC, cảm biến hoặc vẫn được ghi nhận thủ công. Khoảng cách này khiến ERP có thể biết nhà máy cần sản xuất gì, nhưng chưa chắc biết đang sản xuất thế nào, máy đang ở trạng thái nào và sản lượng thực tế ra sao.
Vì vậy, bài toán tích hợp ERP với máy móc không đơn thuần là “kết nối thêm một API”. Doanh nghiệp cần xác định dữ liệu nào cần trao đổi, hệ thống nào chịu trách nhiệm xử lý và kiến trúc nào giúp kết nối mà không làm ảnh hưởng đến vận hành nhà máy.
1. Vì sao ERP và máy móc khó kết nối trực tiếp?
1.1. Khác biệt về bản chất dữ liệu
ERP và hệ thống điều khiển nhà máy hoạt động ở hai phạm vi rất khác nhau.
ERP tập trung vào các nghiệp vụ như:
- Kế hoạch sản xuất
- Đơn hàng và lệnh sản xuất
- BOM, nguyên vật liệu
- Tồn kho
- Chi phí và nghiệp vụ doanh nghiệp
Trong khi đó, tầng máy móc và điều khiển lại phát sinh dữ liệu với tần suất cao hơn nhiều:
- Trạng thái chạy/dừng
- Tốc độ máy
- Nhiệt độ, áp suất, dòng điện
- Sản lượng theo chu kỳ
- Cảnh báo và mã lỗi
- Thời gian bắt đầu/kết thúc công đoạn
Theo mô hình ISA-95, ERP thuộc Level 4 – Business Planning & Logistics, trong khi PLC/DCS thuộc Level 2 và MES thuộc Level 3 – Manufacturing Operations Management. Tiêu chuẩn này tập trung vào việc xác định cách các tầng trao đổi thông tin thay vì gom toàn bộ chức năng về một hệ thống.
Do đó, vấn đề không phải là ERP “không thể” nhận dữ liệu máy, mà là dữ liệu ở mỗi tầng có mục đích, tốc độ và ngữ cảnh khác nhau.
1.2. Đa dạng giao thức kết nối
Một nhà máy có thể đồng thời sử dụng máy móc từ nhiều nhà cung cấp và nhiều thế hệ khác nhau. Vì vậy, phương thức giao tiếp cũng không đồng nhất.
Một số giao thức thường gặp gồm:
| Giao thức | Đặc điểm / vai trò thường gặp |
| OPC UA | Chuẩn trao đổi dữ liệu công nghiệp, hỗ trợ mô hình hóa thông tin và kết nối giữa thiết bị, hệ thống điều khiển, MES, ERP |
| MQTT | Giao thức publish/subscribe nhẹ, phù hợp với IoT/IIoT và môi trường có tài nguyên hoặc băng thông hạn chế |
| Modbus | Giao thức phổ biến trong kết nối thiết bị công nghiệp, đặc biệt với các hệ thống và thiết bị hiện hữu |
OPC UA được thiết kế để hỗ trợ trao đổi thông tin giữa nhiều loại thiết bị và hệ thống, từ tầng thiết bị đến MES, ERP và IIoT. MQTT là giao thức truyền tin publish/subscribe có thiết kế nhẹ, thường được sử dụng trong các bài toán M2M và IoT.
Vì vậy, kiến trúc tích hợp cần có khả năng chuyển đổi và chuẩn hóa dữ liệu giữa các giao thức, thay vì yêu cầu ERP phải hiểu trực tiếp từng loại thiết bị.
1.3. Rủi ro khi xây dựng quá nhiều kết nối giữa các điểm
Giả sử ERP kết nối trực tiếp tới từng PLC, SCADA hoặc máy móc. Khi số lượng thiết bị tăng, số lượng interface cũng tăng theo.
Hệ quả có thể là:
- Khó quản lý và bảo trì interface.
- Mỗi thay đổi thiết bị có thể kéo theo thay đổi ở hệ thống ERP.
- Khó kiểm soát quyền truy cập giữa mạng IT và OT.
- Dữ liệu vận hành không được chuẩn hóa trước khi đưa vào hệ thống quản trị.
- Sự cố ở hệ thống doanh nghiệp có thể ảnh hưởng tới luồng dữ liệu hoặc kết nối với hệ thống sản xuất.
Với các nhà máy có nhiều dây chuyền, nhiều hệ thống tự động hóa hoặc nhiều nhà máy, kiến trúc kết nối trung gian thường dễ kiểm soát hơn so với việc mở rộng hàng loạt kết nối trực tiếp.
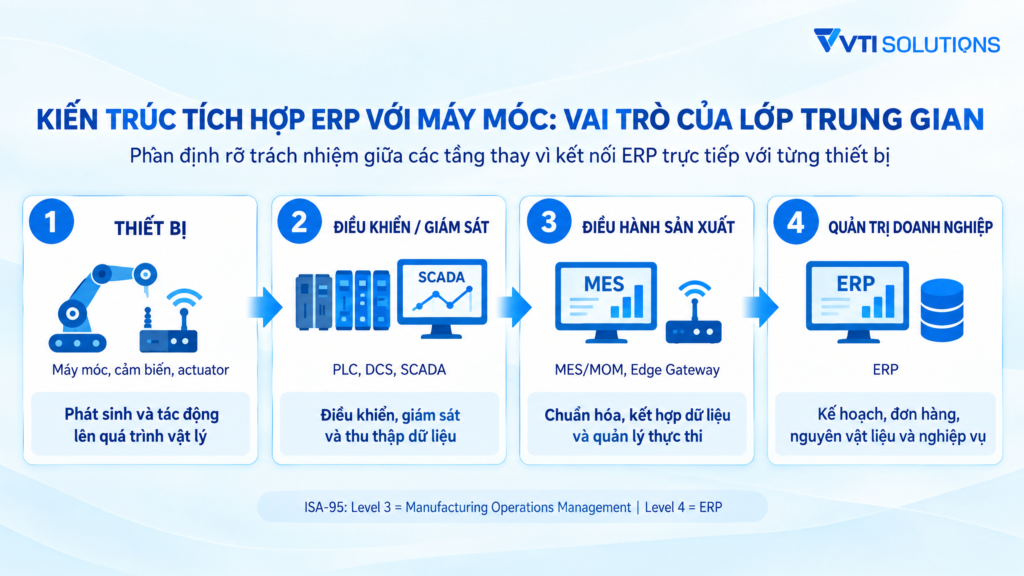
2. Kiến trúc tích hợp ERP với máy móc: Vai trò của lớp trung gian
Thay vì xem ERP là hệ thống phải kết nối trực tiếp với từng thiết bị, doanh nghiệp có thể phân định rõ trách nhiệm giữa các tầng.
2.1. Phân định trách nhiệm theo kiến trúc nhà máy
Có thể hình dung luồng kiến trúc tổng quát như sau:
Tầng thiết bị → Tầng điều khiển/giám sát → Tầng điều hành sản xuất → Tầng quản trị doanh nghiệp
Trong đó:
| Tầng | Hệ thống điển hình | Vai trò chính |
| Thiết bị | Máy móc, cảm biến, actuator | Phát sinh và tác động lên quá trình vật lý |
| Điều khiển | PLC, DCS, SCADA | Điều khiển, giám sát và thu thập dữ liệu vận hành |
| Điều hành sản xuất | MES/MOM, Edge Gateway | Chuẩn hóa, kết hợp dữ liệu và quản lý thực thi sản xuất |
| Quản trị | ERP | Kế hoạch, đơn hàng, nguyên vật liệu và nghiệp vụ doanh nghiệp |
ISA-95 xác định Level 3 là khu vực Manufacturing Operations Management, còn Level 4 bao gồm các hoạt động lập kế hoạch kinh doanh và logistics như ERP. Mục tiêu của mô hình là tạo ra giao diện trao đổi thông tin rõ ràng giữa các chức năng thay vì để các hệ thống kết nối thiếu kiểm soát.
2.2. Luồng dữ liệu hai chiều
Trong kiến trúc này, dữ liệu không chỉ đi từ máy móc lên ERP.
Từ ERP xuống nhà máy:
ERP → MES → SCADA/PLC → Máy móc
ERP có thể cung cấp:
- Kế hoạch sản xuất
- Lệnh sản xuất
- Thông tin sản phẩm
- Số lượng cần sản xuất
- Yêu cầu nguyên vật liệu
Từ nhà máy lên ERP:
Máy móc → PLC/SCADA → MES → ERP
Dữ liệu có thể bao gồm:
- Sản lượng thực tế
- Sản lượng đạt/không đạt
- Trạng thái lệnh sản xuất
- Thời gian sản xuất
- Mức tiêu hao
- Thông tin hoàn thành công đoạn
Điểm quan trọng là MES hoặc lớp trung gian không chỉ chuyển tiếp dữ liệu. Lớp này có thể đóng vai trò xác định ngữ cảnh, chuẩn hóa và kiểm tra dữ liệu trước khi thông tin được sử dụng ở tầng quản trị.

2.3. Khi nào dùng Edge Gateway, khi nào cần MES?
Không phải mọi bài toán đều bắt buộc phải triển khai đầy đủ MES.
| Phương án | Phù hợp khi | Điểm cần lưu ý |
| Kết nối trực tiếp | Phạm vi nhỏ, ít thiết bị, giao diện đơn giản | Khó mở rộng khi số lượng interface tăng |
| Qua Edge/IIoT Gateway | Cần thu thập và chuẩn hóa dữ liệu từ nhiều thiết bị | Gateway chủ yếu xử lý kết nối và dữ liệu ở lớp gần thiết bị |
| Qua MES | Cần quản lý lệnh sản xuất, công đoạn, WIP, chất lượng, truy xuất và hiệu suất | Phạm vi triển khai lớn hơn nhưng tạo được lớp điều hành giữa ERP và shopfloor |
Do đó, lựa chọn kiến trúc cần dựa trên bài toán nghiệp vụ và mức độ phức tạp của nhà máy, không chỉ dựa trên việc hệ thống nào “có API”.
3. ERP và máy móc cần trao đổi những dữ liệu nào?
Một trong những nguyên nhân khiến dự án tích hợp khó kiểm soát là doanh nghiệp bắt đầu bằng câu hỏi “có thể lấy được dữ liệu gì?” thay vì “hệ thống cần dữ liệu gì để thực hiện nghiệp vụ?”.
3.1. Dữ liệu từ ERP xuống nhà máy
Các nhóm dữ liệu thường cần truyền xuống gồm:
- Lệnh sản xuất
- Sản phẩm và phiên bản sản phẩm
- BOM hoặc yêu cầu nguyên vật liệu
- Số lượng cần sản xuất
- Thứ tự/công đoạn sản xuất
- Thời gian hoặc kế hoạch thực hiện
Mục tiêu là giúp tầng điều hành sản xuất biết cần sản xuất gì, cho lệnh nào và theo yêu cầu nào.
3.2. Dữ liệu từ nhà máy lên ERP
Chiều ngược lại tập trung vào kết quả thực tế:
- Sản lượng OK/NG
- Tiến độ thực hiện lệnh
- Thời gian bắt đầu/kết thúc
- Thời gian dừng máy
- Mức tiêu hao nguyên vật liệu
- Trạng thái hoàn thành công đoạn
- Dữ liệu phục vụ truy xuất hoặc chất lượng
ERP không nhất thiết phải nhận mọi tín hiệu phát sinh trên máy. Điều quan trọng là thông tin được đưa lên phải phục vụ một nghiệp vụ quản trị cụ thể.
3.3. Dữ liệu nào nên đưa lên ERP, dữ liệu nào nên giữ ở OT?
Đây là điểm cần được thống nhất ngay từ giai đoạn thiết kế.
| Nhóm dữ liệu | Tầng OT | MES/Điều hành | ERP |
| Tín hiệu cảm biến tần suất cao | ✓ | Có thể xử lý | – |
| Trạng thái máy tức thời | ✓ | ✓ | –/Tổng hợp |
| Thông số vận hành chi tiết | ✓ | ✓ | – |
| Mã lỗi máy | ✓ | ✓ | Có thể tổng hợp |
| Lệnh sản xuất | – | ✓ | ✓ |
| Sản lượng OK/NG | Có | ✓ | ✓ |
| Tiêu hao nguyên vật liệu | Có | ✓ | ✓ |
| Kết quả hoàn thành lệnh | – | ✓ | ✓ |
| Dữ liệu phục vụ điều khiển thời gian thực | ✓ | Có thể liên quan | – |
Không có một quy tắc cố định rằng dữ liệu OT phải hoặc không phải đưa lên ERP. Quyết định phụ thuộc vào mục đích sử dụng, yêu cầu lưu trữ, tần suất dữ liệu và kiến trúc hệ thống của từng nhà máy. Nguyên tắc thực tế nên là: dữ liệu chi tiết phục vụ điều khiển và vận hành được giữ ở tầng OT; dữ liệu cần cho điều hành được xử lý ở MES; dữ liệu phục vụ nghiệp vụ và quyết định quản trị được tổng hợp lên ERP.
3.4. MES làm gì với dữ liệu máy?
Ví dụ, máy có thể trả về:
Machine_03 = RUN
Nhưng thông tin này chưa cho biết máy đang chạy lệnh sản xuất nào, sản phẩm nào, công đoạn nào và ca sản xuất nào.
MES có thể kết hợp tín hiệu máy với:
- Mã máy
- Lệnh sản xuất
- Mã sản phẩm
- Công đoạn
- Ca sản xuất
- Sản lượng
- Thời gian thực tế
Từ đó, tín hiệu vận hành được chuyển thành thông tin có ngữ cảnh để phục vụ điều hành và báo cáo.
Đây chính là giá trị của lớp điều hành: không chỉ thu thập dữ liệu mà biến dữ liệu vận hành thành thông tin có thể sử dụng trong nghiệp vụ sản xuất.
4. Bốn bài toán kỹ thuật cần xử lý khi tích hợp
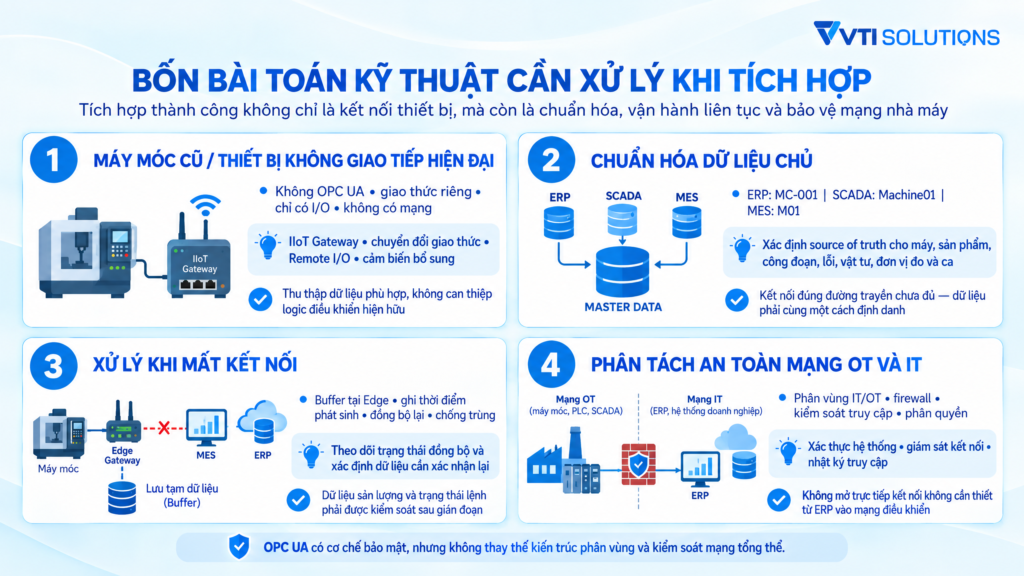
4.1. Máy móc cũ và thiết bị không có giao tiếp hiện đại
Không phải nhà máy nào cũng có toàn bộ thiết bị mới.
Các máy cũ có thể:
- Không hỗ trợ OPC UA.
- Sử dụng giao thức riêng của nhà sản xuất.
- Chỉ có tín hiệu I/O.
- Không có khả năng kết nối mạng.
- Không có cấu trúc dữ liệu chuẩn.
Trong trường hợp này, doanh nghiệp có thể xem xét IoT Gateway, bộ chuyển đổi giao thức, Remote I/O hoặc cảm biến bổ sung thay vì thay thế toàn bộ máy móc.
Mục tiêu là tạo được một điểm thu thập phù hợp mà không can thiệp không cần thiết vào logic điều khiển hiện hữu.
4.2. Chuẩn hóa dữ liệu chủ
Kết nối được thiết bị mới chỉ giải quyết phần “đường truyền”. Dữ liệu vẫn có thể sai nếu các hệ thống không thống nhất cách định danh.
Ví dụ:
- ERP gọi máy là MC-001
- SCADA gọi Machine01
- MES gọi M01
Tương tự có thể xảy ra với:
- Mã sản phẩm
- Mã công đoạn
- Mã lỗi
- Mã nguyên vật liệu
- Đơn vị đo
- Mốc thời gian
- Ca sản xuất
Do đó, trước khi tích hợp cần xác định hệ thống nào là nguồn dữ liệu chuẩn (source of truth) cho từng nhóm thông tin.
4.3. Xử lý khi mất kết nối
Mạng nhà máy không phải lúc nào cũng ổn định.
Nếu kết nối giữa thiết bị – IoT Gateway – MES – ERP bị gián đoạn, hệ thống cần có cơ chế phù hợp như:
- Buffer dữ liệu tại Edge.
- Ghi nhận thời điểm phát sinh dữ liệu.
- Đồng bộ lại khi kết nối được khôi phục.
- Kiểm soát dữ liệu trùng.
- Theo dõi trạng thái đồng bộ.
Đặc biệt với dữ liệu sản lượng và trạng thái lệnh, cần xác định rõ dữ liệu nào được phép ghi lại, dữ liệu nào cần xác nhận lại sau khi mất kết nối.
4.4. Phân tách an toàn mạng OT và IT
Kết nối ERP với nhà máy đồng nghĩa với việc tạo ra luồng giao tiếp giữa môi trường IT và OT. Đây không chỉ là bài toán tích hợp mà còn là bài toán an toàn thông tin.
NIST lưu ý rằng việc kết nối OT với IT giúp mở rộng khả năng vận hành và khai thác dữ liệu, nhưng đồng thời có thể tạo thêm bề mặt tấn công đối với hệ thống điều khiển công nghiệp.
Vì vậy, thiết kế tích hợp nên xem xét:
- Phân vùng mạng IT/OT.
- Kiểm soát luồng giao tiếp giữa các vùng.
- Firewall và cơ chế kiểm soát truy cập.
- Phân quyền tài khoản.
- Xác thực thiết bị/hệ thống.
- Giám sát kết nối và nhật ký truy cập.
- Không mở trực tiếp các kết nối không cần thiết từ ERP vào mạng điều khiển.
OPC UA cũng được thiết kế với các cơ chế liên quan đến xác thực, mã hóa, phân quyền và audit, nhưng việc sử dụng một giao thức có tính năng bảo mật không thay thế cho kiến trúc phân vùng và kiểm soát mạng tổng thể.
5. Lộ trình 5 bước triển khai tích hợp ERP với máy móc
Tích hợp toàn bộ nhà máy ngay từ đầu thường tạo ra phạm vi kỹ thuật lớn và khó kiểm soát. Một lộ trình theo từng bước sẽ giúp doanh nghiệp xác định rõ phạm vi và tiêu chí nghiệm thu.
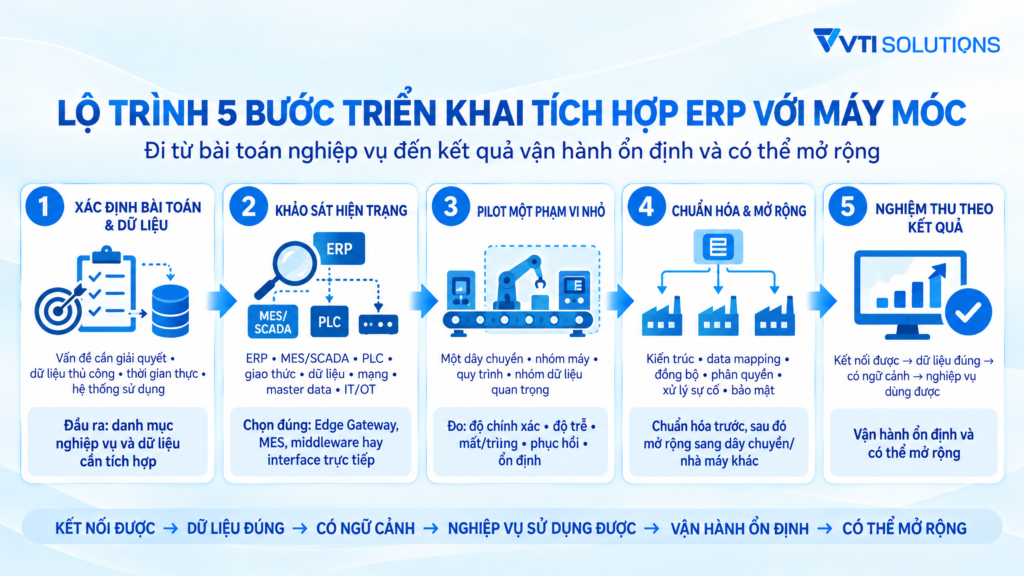
Bước 1: Xác định bài toán và dữ liệu cần trao đổi
Trước tiên cần trả lời:
- Muốn giải quyết vấn đề gì?
- Dữ liệu nào đang nhập thủ công?
- Dữ liệu nào cần theo thời gian thực?
- Hệ thống nào cần sử dụng dữ liệu?
- Chỉ cần giám sát hay cần điều hành sản xuất?
Kết quả nên là danh mục nghiệp vụ và dữ liệu cần tích hợp, thay vì chỉ là danh sách thiết bị.
Bước 2: Khảo sát hiện trạng
Khảo sát đồng thời:
- ERP hiện tại
- MES/SCADA nếu có
- PLC và máy móc
- Giao thức kết nối
- Cấu trúc dữ liệu
- Hạ tầng mạng
- Master data
- Chính sách bảo mật IT/OT
Đây là bước giúp xác định liệu nhà máy cần Edge Gateway, MES, middleware hay có thể sử dụng interface trực tiếp ở phạm vi nhỏ.
Bước 3: Pilot trên một dây chuyền hoặc bài toán cụ thể
Thay vì kết nối toàn bộ nhà máy, có thể chọn:
- Một dây chuyền đại diện.
- Một nhóm máy.
- Một quy trình sản xuất.
- Một nhóm dữ liệu quan trọng.
Tiêu chí pilot cần đo được, chẳng hạn:
- Độ chính xác dữ liệu.
- Độ trễ truyền nhận.
- Tỷ lệ dữ liệu mất/trùng.
- Khả năng phục hồi khi mất kết nối.
- Mức độ ổn định của hệ thống.
- Khả năng sử dụng dữ liệu trong nghiệp vụ thực tế.
Bước 4: Chuẩn hóa và mở rộng
Sau pilot, doanh nghiệp chuẩn hóa:
- Kiến trúc kết nối.
- Quy tắc đặt mã.
- Data mapping.
- Quy tắc đồng bộ.
- Phân quyền.
- Quy trình xử lý sự cố.
- Tiêu chuẩn bảo mật.
Sau đó mới mở rộng sang các dây chuyền hoặc nhà máy khác.
Bước 5: Nghiệm thu theo kết quả vận hành
Nghiệm thu không nên chỉ dựa trên tiêu chí “đã kết nối được”.
Cần xác nhận:
Kết nối được → dữ liệu đúng → dữ liệu có ngữ cảnh → nghiệp vụ sử dụng được → vận hành ổn định → có thể mở rộng.
Đây mới là chuỗi giá trị đầy đủ của một dự án tích hợp ERP với máy móc.
6. Hệ thống điều hành sản xuất MESX – Lớp kết nối giữa ERP và vận hành nhà máy
Với những nhà máy đã có ERP nhưng dữ liệu sản xuất vẫn nằm phân tán ở PLC, SCADA và các thiết bị hiện trường, MES có thể đóng vai trò lớp trung gian kết nối giữa hệ thống quản trị và tầng vận hành.
MESX của VTI Solutions được phát triển theo định hướng này, kết nối ERP – MESX – SCADA/PLC – máy móc, giúp dữ liệu được luân chuyển giữa các tầng mà không yêu cầu ERP phải giao tiếp trực tiếp với từng thiết bị.
Ở phía nhà máy, MESX có thể tiếp nhận dữ liệu từ SCADA, PLC và các hệ thống tự động hóa thông qua các giao thức phổ biến như OPC, Modbus, MQTT, sau đó chuẩn hóa và gắn dữ liệu với các đối tượng nghiệp vụ như lệnh sản xuất, sản phẩm, công đoạn, máy và ca sản xuất.
Ở chiều ngược lại, MESX tiếp nhận thông tin từ ERP như kế hoạch, lệnh sản xuất, sản phẩm và nguyên vật liệu, sau đó chuyển thành thông tin phù hợp để phục vụ điều hành tại xưởng.
Có thể hình dung vai trò của MESX qua 3 nhóm chức năng chính:
| Vai trò | MESX thực hiện |
|---|---|
| Kết nối | Kết nối ERP với SCADA, PLC, máy móc và các hệ thống tại nhà máy |
| Chuẩn hóa | Chuẩn hóa dữ liệu thiết bị, mã máy, mã sản phẩm, công đoạn và trạng thái sản xuất |
| Điều hành | Kết hợp dữ liệu thực tế với lệnh sản xuất để theo dõi tiến độ, sản lượng, chất lượng và tình trạng vận hành |
Điểm quan trọng là MESX không đơn thuần đóng vai trò “đường truyền dữ liệu”. Lớp MES còn giúp bổ sung ngữ cảnh sản xuất cho dữ liệu từ máy, từ đó biến dữ liệu vận hành thành thông tin có thể sử dụng cho điều hành và quản trị.
Với kiến trúc mở, MESX có thể được triển khai theo hiện trạng của từng nhà máy, từ kết nối với các hệ thống SCADA/PLC hiện hữu đến tích hợp với ERP và mở rộng sang các hệ thống như WMSX, QMSX, MMSX. Cách tiếp cận này giúp doanh nghiệp từng bước hình thành luồng dữ liệu thống nhất từ thiết bị → sản xuất → kho → chất lượng → bảo trì → quản trị, thay vì phải thay đổi toàn bộ hệ thống hiện có ngay từ đầu.
Do đó, khi ERP cần kết nối sâu hơn với hoạt động tại shopfloor, doanh nghiệp có thể xem xét MESX như một lớp điều hành và tích hợp, giúp phân định rõ trách nhiệm giữa ERP, MES và hệ thống thiết bị, đồng thời tạo nền tảng để mở rộng tự động hóa và khai thác dữ liệu sản xuất trong các giai đoạn tiếp theo.
Tìm hiểu thêm về hệ thống MESX
7. Kết luận: Tích hợp ERP với máy móc không bắt đầu từ giao thức
Một dự án tích hợp ERP với máy móc thành công không bắt đầu bằng câu hỏi “PLC này dùng giao thức gì?”, mà bắt đầu từ câu hỏi: Nhà máy cần dữ liệu nào để điều hành và ERP cần thông tin nào để quản trị?
Từ đó, doanh nghiệp mới xác định: Nhu cầu nghiệp vụ → dữ liệu cần trao đổi → kiến trúc tích hợp → giao thức → chuẩn hóa dữ liệu → bảo mật → pilot → mở rộng.
Theo cách tiếp cận này, ERP không cần nhận toàn bộ dữ liệu phát sinh từ máy móc. Điều quan trọng là đúng dữ liệu, đúng ngữ cảnh, đúng hệ thống và đúng thời điểm. Với doanh nghiệp đang có ERP nhưng dữ liệu sản xuất vẫn phân tán ở PLC, SCADA, máy móc hoặc Excel, bước tiếp theo nên là đánh giá hiện trạng ERP – MES – SCADA/PLC – hạ tầng OT trước khi quyết định mô hình tích hợp.